Dalam proses produksi, lead time adalah indikator yang membantu bisnis mengukur lamanya proses tersebut dan menemukan tahap yang paling banyak menghabiskan waktu.
Misalnya, ketika pesanan masuk hari ini, tetapi produk baru selesai beberapa hari kemudian. Penyebabnya bisa jadi ada banyak hal yang mungkin terjadi selama proses produksi seperti antrean material, persiapan mesin, atau menunggu barang selesai pemeriksaan kualitas.
Padahal seperti kata pepatah, waktu adalah uang. Dan bagi bisnis manufaktur, waktu yang tidak digunakan dengan efektif bisa mengakibatkan penurunan keuntungan.
Artikel ini membahas lead time produksi pada bisnis manufaktur, jenis-jenis, komponen, cara menghitung, penyebab, dan cara menguranginya.
Apa Itu Lead Time Produksi?
Lead time produksi atau waktu tunggu adalah istilah dalam industri manufaktur yang menunjukkan durasi waktu yang dihitung sejak produksi diotorisasi hingga produksi tersebut selesai dan material tersedia untuk digunakan guna memenuhi permintaan pelanggan atau kebutuhan tahap berikutnya.
Menurut S.C. Graves dkk. (1993), lead time merupakan salah satu metrik terpenting dalam kinerja manufaktur, karena ia berkaitan dengan banyak jenis biaya lain secara langsung.
Jika Anda memahami lead time, Anda bisa memperkirakan waktu penyelesaian pesanan, mengidentifikasi hambatan operasional, dan menyusun jadwal produksi yang lebih realistis.
Namun, lead time yang pendek tidak selalu berarti proses lebih baik. Bisnis tetap perlu memastikan efisiensi waktu tidak menurunkan kualitas produk atau meningkatkan biaya secara berlebihan.
Baca Juga: Cara Mengoptimalkan Order Cycle Time untuk Efisiensi Bisnis
Apa Saja Jenis-Jenis Lead Time dalam Produksi?
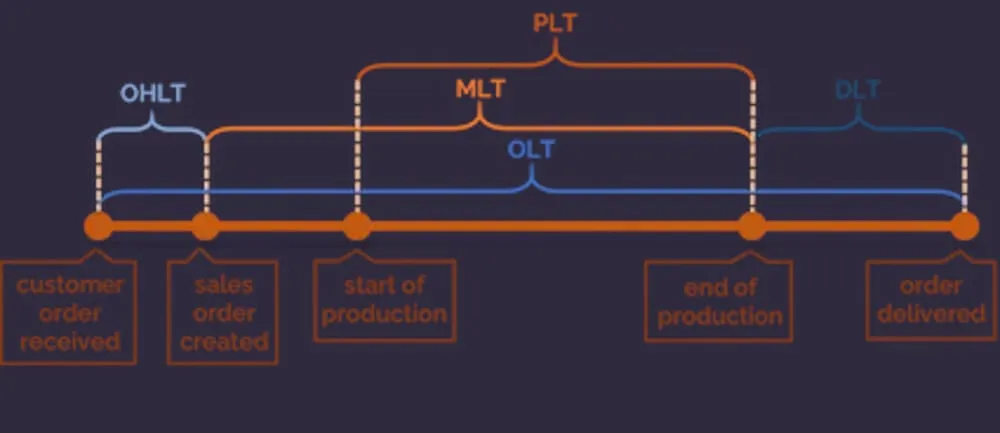
Jenis lead time dalam produksi mencakup lead time pemasok, lead time manufaktur, lead time pengiriman, dan lead time pelanggan.
Berikut penjelasannya:
1. Lead Time Pemasok (Material)
Lead time pemasok (procurement lead time) adalah waktu sejak bisnis memesan bahan baku atau komponen kepada pemasok hingga menerima pesanan material tersebut. Biasanya, waktu tunggu ini bervariasi tergantung ketersediaan stok pemasok, proses pembelian, dan transportasi.
Jika material datang terlambat, maka jadwal produksi bisa ikut mundur. Hal ini sempat terjadi pada pandemi, ketika transportasi internasional mengalami gangguan sehingga lead time pemasok memanjang seperti yang dilaporkan Reserve Bank Australia.
2. Lead Time Manufaktur
Lead time manufaktur (manufacturing lead time) adalah waktu yang dibutuhkan untuk mengubah material menjadi produk jadi melalui rangkaian proses produksi. Waktu ini dapat mencakup antrean, setup, pengerjaan, perpindahan, dan waktu tunggu selama proses berlangsung.
Komponen inilah yang menjadi fokus utama pengukuran lead time produksi karena menunjukkan berapa lama proses manufaktur berlangsung dari awal hingga produk selesai.
3. Lead Time Pengiriman
Lead time pengiriman (delivery lead time) adalah waktu yang dibutuhkan untuk mengirimkan produk jadi dari lokasi bisnis ke pelanggan atau tujuan yang ditentukan. Durasi ini dipengaruhi oleh jarak, metode pengiriman, dan proses distribusi.
Bedakan lead time pengiriman dengan lead time produksi agar Anda bisa mengetahui apakah keterlambatan terjadi di pabrik atau setelah produk selesai dibuat.
4. Lead Time Pelanggan (ARO)
ARO (After Receipt of Order) adalah waktu yang dihitung sejak bisnis menerima pesanan pelanggan hingga pesanan selesai dipenuhi. Rentang waktunya bergantung pada strategi bisnis, mulai dari menyiapkan produk yang sudah tersedia hingga memproduksi barang sesuai pesanan.
Karena itu, bisnis perlu menentukan apakah pengukuran berakhir saat produk selesai dibuat atau saat barang diterima pelanggan.
Baca Juga: Master Production Schedule: Fungsi dan Cara Membuatnya
Apa Saja Komponen Lead Time Produksi?
Lead time produksi terdiri dari beberapa komponen waktu, mulai dari menunggu giliran hingga menyelesaikan proses pengerjaan.
1. Waktu Antre (Queue Time)
Waktu antre (queue time) adalah waktu ketika material atau produk setengah jadi menunggu giliran untuk diproses di mesin atau stasiun kerja berikutnya. Antrean dapat terjadi ketika kapasitas mesin terbatas atau beban kerja antarstasiun tidak seimbang.
Contohnya, produk harus menunggu dua jam sebelum masuk ke mesin pemotong karena mesin tersebut masih mengerjakan pesanan lain.
2. Waktu Setup
Waktu setup (setup time) adalah waktu yang dibutuhkan untuk menyiapkan mesin, peralatan, atau lini produksi sebelum pengerjaan dimulai. Aktivitasnya dapat mencakup penggantian cetakan, pengaturan parameter mesin, dan penyesuaian alat sesuai spesifikasi produk.
Misalnya, pabrik membutuhkan 30 menit untuk mengganti cetakan sebelum memproduksi varian barang yang berbeda. Semakin sering pergantian produk dilakukan, semakin besar pengaruh waktu setup terhadap total lead time.
3. Waktu Proses (Run Time)
Waktu proses (run time) adalah waktu ketika mesin atau tenaga kerja benar-benar mengerjakan produk. Misalnya, untuk aktivitas seperti memotong bahan, merakit komponen, atau mengemas produk.
Jika satu unit produk membutuhkan 10 menit untuk diproses dan pabrik memproduksi 100 unit, waktu pengerjaan dapat mencapai 1.000 menit apabila produk dikerjakan berurutan tanpa proses paralel.
4. Waktu Perpindahan dan Tunggu
Waktu perpindahan (move time) adalah waktu untuk memindahkan material atau produk antar tahap produksi, sedangkan waktu tunggu (wait time) adalah jeda ketika produk belum dapat melanjutkan proses.
Keduanya dapat muncul saat produk dipindahkan ke area pemeriksaan, menunggu persetujuan kualitas, atau menunggu stasiun kerja berikutnya tersedia.
Waktu ini sering luput dari perhatian karena produk tidak sedang diproses secara aktif. Padahal, perpindahan yang terlalu jauh dan pemeriksaan yang menumpuk dapat memperpanjang waktu penyelesaian meskipun waktu pengerjaan mesin relatif singkat.
Baca Juga: Penyebab, Dampak, dan Strategi Mitigasi Bullwhip Effect
Bagaimana Lead Time pada Strategi Produksi MTS, ATO, MTO, dan ETO?
Strategi produksi menentukan kapan pekerjaan dimulai dan seberapa lama pelanggan harus menunggu pesanan selesai.
Karena itu, bisnis perlu memahami perbedaan Make to Stock (MTS), Assemble to Order (ATO), Make to Order (MTO), dan Engineer to Order (ETO) sebelum menetapkan target lead time.
| Strategi | Kapan produksi dimulai? | Lead time pelanggan | Contoh bisnis | Risiko stok |
|---|---|---|---|---|
| Make to Stock (MTS) | Sebelum pesanan masuk, berdasarkan perkiraan permintaan | Relatif paling pendek karena produk sudah tersedia | Makanan kemasan, pakaian siap jual | Stok menumpuk jika permintaan meleset |
| Assemble to Order (ATO) | Setelah pesanan masuk, dengan merakit komponen yang tersedia | Relatif pendek hingga sedang, bergantung pada perakitan | Komputer dengan konfigurasi pilihan | Komponen menumpuk atau tidak sesuai permintaan |
| Make to Order (MTO) | Setelah pesanan masuk, dengan memproduksi barang sesuai spesifikasi yang ditentukan | Relatif lebih panjang karena pelanggan menunggu proses produksi | Furnitur pesanan, seragam khusus | Produk jadi berlebih lebih kecil, tetapi bahan baku tetap berisiko menumpuk |
| Engineer to Order (ETO) | Setelah pesanan masuk, dengan merancang atau merekayasa produk terlebih dahulu | Relatif paling panjang karena mencakup desain dan produksi | Mesin khusus, peralatan industri sesuai kebutuhan | Risiko stok produk jadi rendah, tetapi material khusus bisa tersisa |
Bagi UKM, MTS cocok untuk produk dengan permintaan relatif stabil, sedangkan ATO dapat menjadi pilihan jika pelanggan membutuhkan variasi tanpa harus menunggu seluruh proses produksi. MTO dan ETO lebih sesuai untuk produk yang memerlukan spesifikasi khusus.
Pilihlah strategi produksi berdasarkan pola permintaan, kemampuan produksi, dan toleransi pelanggan terhadap waktu tunggu.
Baca Juga: Apa Itu Backorders dan Bagaimana Cara Menghindarinya?
Mengapa Lead Time Produksi Perlu Dikendalikan?
Mengendalikan lead time produksi membantu bisnis Anda memenuhi pesanan pelanggan dengan lebih konsisten.
Manfaat utamanya meliputi:
- Meningkatkan akurasi janji pengiriman. Data waktu produksi membantu bisnis memperkirakan kapan pesanan selesai dan menetapkan tenggat yang realistis kepada pelanggan.
- Memperbaiki perencanaan kapasitas. Bisnis dapat menyesuaikan jadwal produksi dengan kapasitas mesin, tenaga kerja, dan jumlah pesanan yang masuk.
- Mengendalikan barang dalam proses (WIP) dan modal kerja. Lead time yang lebih pendek dapat mengurangi waktu modal tertahan dalam produk yang belum selesai, selama volume produksi dan faktor lainnya tetap terkendali.
- Mengevaluasi efisiensi produksi. Perubahan lead time membantu bisnis mengidentifikasi antrean, waktu tunggu, atau tahapan kerja yang perlu diperbaiki.
Dengan memantau lead time secara berkala, bisnis dapat menentukan prioritas perbaikan berdasarkan hambatan nyata, bukan sekadar mempercepat seluruh proses produksi.
Baca Juga: Cara Mudah Membuat Laporan Keluar Masuk Barang
Cara Menghitung Lead Time Produksi
Anda bisa menghitung lead time produksi dengan menjumlahkan waktu yang dibutuhkan pada setiap tahap manufaktur.
Rumus Dasar Lead Time Produksi:
Lead Time Produksi = Waktu Antre + Waktu Setup + Waktu Proses + Waktu Perpindahan + Waktu Tunggu
Menghitung Lead Time dengan Little’s Law
Little’s Law adalah prinsip dalam manajemen operasi yang menjelaskan hubungan antara jumlah barang dalam proses, tingkat penyelesaian produk, dan waktu yang dibutuhkan produk untuk melewati suatu sistem produksi. Prinsip ini membantu bisnis memperkirakan lead time berdasarkan rata-rata jumlah barang yang sedang diproses dan jumlah barang yang diselesaikan dalam periode tertentu.
Rumusnya:
Lead Time = WIP ÷ Throughput
Keterangan:
- WIP (Work in Process): rata-rata jumlah barang yang sedang dalam proses produksi.
- Throughput: rata-rata jumlah barang yang selesai diproduksi per satuan waktu.
Misalnya, sebuah pabrik memiliki rata-rata 120 unit barang dalam proses dan menyelesaikan 30 unit per hari. Berdasarkan Little’s Law, estimasi lead time produksinya adalah 120 ÷ 30 = 4 hari.
Dalam akuntansi, WIP atau persediaan dalam proses merupakan barang yang belum selesai diproduksi. Memantau WIP membantu bisnis memahami berapa banyak modal yang masih tertanam dalam proses manufaktur.
Contoh Perhitungan Lead Time Produksi
Sebuah UKM manufaktur memproduksi furnitur kayu. Berikut ilustrasi waktu yang dibutuhkan untuk menyelesaikan satu pesanan:
| Komponen waktu | Durasi |
|---|---|
| Waktu antre | 2 jam |
| Waktu setup | 1 jam |
| Waktu proses | 5 jam |
| Waktu perpindahan | 1 jam |
| Waktu tunggu | 3 jam |
| Total lead time produksi | 12 jam |
Berdasarkan perhitungan tersebut, lead time produksi pesanan adalah 12 jam. Hasil ini menunjukkan bahwa waktu proses aktual hanya 5 jam, sedangkan 7 jam lainnya digunakan untuk antrean, persiapan, perpindahan, dan menunggu.
UKM tersebut dapat mengevaluasi waktu antre dan tunggu terlebih dahulu untuk mencari peluang perbaikan. Namun, pengurangan waktu harus tetap mempertimbangkan kapasitas produksi dan standar kualitas.
Lead Time Aktual vs Standar
Lead time standar adalah waktu target yang ditetapkan bisnis untuk menyelesaikan proses produksi, sedangkan lead time aktual merupakan waktu yang benar-benar tercatat selama produksi berlangsung.
Membandingkan keduanya membantu bisnis mengetahui apakah proses berjalan sesuai rencana atau mengalami keterlambatan.
Baca Juga: Time to Market: Pengertian, Proses, Manfaat, Tantangan, dan Strateginya
Perbedaan Lead Time, Cycle Time, dan Takt Time
Lead time, cycle time, dan takt time sama-sama berkaitan dengan waktu produksi, tetapi memiliki fungsi pengukuran yang berbeda.
Berikut penjelasannya:
| Istilah | Definisi | Titik ukur | Kegunaan |
|---|---|---|---|
| Lead time | Waktu sejak proses produksi dimulai hingga produk selesai | Awal hingga akhir proses manufaktur | Mengukur total waktu penyelesaian produksi |
| Cycle time | Waktu yang dibutuhkan untuk menyelesaikan satu unit atau satu siklus kerja | Selama aktivitas produksi tertentu | Mengevaluasi kecepatan pengerjaan |
| Takt time | Waktu produksi tersedia dibagi permintaan pelanggan dalam periode yang sama | Berdasarkan kapasitas waktu dan kebutuhan pelanggan | Menentukan ritme produksi yang perlu dicapai untuk memenuhi permintaan |
Baca Juga: Arti dan Perbedaan Cycle Time dan Lead Time dalam Manufaktur
Apa Penyebab Lead Time Produksi Lama?
Lead time produksi yang panjang biasanya menunjukkan adanya hambatan pada satu atau beberapa tahap manufaktur. Jika terjadi keterlambatan, segera identifikasi penyebabnya dan lakukan perbaikan.
1. Bottleneck Produksi
Bottleneck terjadi ketika satu stasiun kerja memiliki kapasitas lebih rendah daripada kebutuhan aliran produksi. Akibatnya, produk menumpuk sebelum stasiun tersebut dan mengalami waktu antre yang lebih lama.
2. Waktu Setup Terlalu Panjang
Pergantian produk atau pengaturan mesin yang memakan waktu memperpanjang setup time. Masalah ini semakin terasa ketika bisnis sering berganti jenis produk atau ukuran batch tanpa perencanaan yang efisien.
3. WIP Menumpuk
Barang dalam proses (work in process atau WIP) yang menumpuk dapat memperpanjang waktu tunggu sebelum produk mencapai tahap berikutnya. Berdasarkan Little’s Law, jika throughput tetap, peningkatan rata-rata WIP berkaitan dengan lead time yang lebih panjang.
4. Rework dan Produk Cacat
Produk yang tidak memenuhi standar perlu diperbaiki atau diproduksi ulang sehingga menambah waktu proses dan antrean. Tingkat cacat yang tinggi juga dapat mengganggu jadwal pekerjaan lain karena kapasitas produksi terpakai untuk mengatasi kesalahan.
5. Keterlambatan Material atau Pemasok
Material yang belum tersedia dapat menghentikan proses atau membuat pekerjaan tertunda hingga bahan datang. Kondisi ini berkaitan dengan waktu tunggu dan lead time pemasok, bukan semata-mata kecepatan pengerjaan di pabrik.
6. Perencanaan Produksi yang Buruk
Jadwal yang tidak sesuai dengan kapasitas mesin, tenaga kerja, atau ketersediaan material dapat menimbulkan antrean dan waktu menganggur. Perubahan prioritas pesanan yang terlalu sering juga membuat aliran produksi kurang konsisten.
Baca Juga: Metode Penjadwalan Produksi Manufaktur, Mana yang Terbaik?
Bagaimana Cara Mengurangi Lead Time Produksi?
Bisnis dapat mengurangi lead time produksi dengan memperbaiki aliran kerja, mengatasi hambatan kapasitas, dan memastikan material tersedia saat dibutuhkan.
1. SMED untuk Memangkas Waktu Setup
Single-Minute Exchange of Die (SMED) adalah metode untuk mengurangi waktu pergantian atau penyiapan mesin, dengan memindahkan sebanyak mungkin aktivitas setup menjadi persiapan yang dapat dilakukan saat mesin masih beroperasi.
Sebuah penelitian pada perusahaan pembuat cetakan mengungkapkan bahwa penerapan teknik SMED menghilangkan pemborosan serta aktivitas yang tidak memberikan nilai tambah senilai sekitar 360.000 euro, yang setara dengan kurang lebih 2% dari volume penjualan perusahaan.
2. One-Piece Flow untuk Mengurangi WIP
One-piece flow adalah pendekatan produksi yang mengalirkan produk satu per satu ke tahap berikutnya, alih-alih menunggu seluruh batch selesai diproses.
Jika diterapkan dengan tepat, pendekatan ini mengurangi penumpukan WIP dan waktu antre. Sesuai Little’s Law, penurunan WIP rata-rata dapat memperpendek lead time ketika throughput tetap.
3. Theory of Constraints untuk Mengatasi Bottleneck
Mengutip Zeynep Tuğçe Şimşit, Theory of Constraints (TOC) adalah metode manajemen yang berfokus pada hambatan utama yang membatasi kinerja suatu sistem.
Jadi daripada memperbaiki semua proses sekaligus, lebih baik prioritaskan bagian yang paling menghambat alur kerja saja.
4. Perbaikan di Sisi Pemasok dan Pengadaan
Bisnis dapat mengurangi risiko keterlambatan material dengan mengevaluasi keandalan pemasok dan menyepakati target waktu pengiriman dalam kontrak.
Untuk material tertentu, nearshoring atau memilih pemasok yang lebih dekat juga dapat menjadi pilihan jika total biaya dan keandalannya mendukung.
5. Sistem Inventaris dan Otomatisasi
Sistem inventaris yang terintegrasi dengan perencanaan produksi dapat membantu bisnis memantau ketersediaan material, status barang dalam proses, dan kebutuhan pengadaan.
Otomatisasi pencatatan serta pembaruan status produksi juga mengurangi keterlambatan informasi, sehingga tim dapat mengambil tindakan lebih cepat ketika terjadi penyimpangan jadwal.
Baca Juga: MRP Adalah: Pengertian, Fungsi, Konsep, dan Cara Kerjanya
Kesimpulan
Lead time produksi membantu bisnis menilai efisiensi proses dan ketepatan penyelesaian pesanan. Untuk menguranginya, bisnis perlu memahami komponen waktu produksi, memilih strategi produksi yang sesuai, serta mengatasi bottleneck dan waktu tunggu.
Pengelolaan data produksi dan keuangan yang terintegrasi juga mendukung pengambilan keputusan. Dengan Kledo, software akuntansi untuk manufaktur, bisnis dapat mengelola pencatatan keuangan agar pemantauan kondisi usaha dan evaluasi biaya produksi lebih terarah.
Jadi tunggu apalagi? Anda bisa mencoba menggunakan Kledo secara gratis selama 14 hari melalui tautan ini.
- 15 Rekomendasi Software Kasir yang Cocok untuk Bisnis Anda - 11 November 2026
- Apa Itu Firma? Pengertian, Ciri-Ciri, Kelebihan, dan Kekurangannya - 11 November 2026
- Tips Manajemen Food Cost yang Lebih Baik Untuk Bisnis Restoran - 10 November 2026